

一、技术要求
1. 性能等级及材料
螺栓、螺母、垫圈的性能等级和推荐材料按表1的规定。经供需双方协议,也可使用其他材料,但应在订货合同中注明,并在螺栓或螺母产品上增加标志T(紧跟S或H)。
| 类别 | 性能等级 | 推荐材料 | 标准编号 | 适用规格 |
|---|---|---|---|---|
| 螺栓 | 10.9S | 20MnTiB | GB/T 3077 | ≤ M24 |
| ML20MnTiB | GB/T 6478 | |||
| 35VB | (附录A) | M27、M30 | ||
| 35CrMo | GB/T 3077 | |||
| 螺母 | 10H | 45、35 | GB/T 699 | ≤ M30 |
| ML35 | GB/T 6478 | |||
| 垫圈 | — | 45、35 | GB/T 699 |
2. 机械性能
2.1 螺栓机械性能
2.1.1 原材料试件机械性能
制造者应对螺栓的原材料取样,经与螺栓制造中相同的热处理工艺处理后,按 GB/T 228 制成试件进行拉伸试验,其结果应符合表 2 的规定。根据用户要求,可增加低温冲击试验,其结果应符合表 2 的规定。
| 性能等级 | 抗拉强度 Rm / MPa | 规定非比例延伸强度 Rp0.2 / MPa | 断后伸长率 A / % | 断后收缩率 Z / % | 冲击吸收功 AKV2 / J (-20 ℃) |
|---|---|---|---|---|---|
| 不小于 | |||||
| 10.9 S | 1 040 ~ 1 240 | 940 | 10 | 42 | 27 |
2.1.2 螺栓实物机械性能
对螺栓实物进行楔负载试验时,当拉力载荷在表 3 规定的范围内,断裂应发生在螺纹部分或螺纹与螺杆交接处。
当螺栓 l / d ≤ 3 时,如不能进行楔负载试验,允许用拉力载荷试验或芯部硬度试验代替楔负载试验。拉力载荷应符合表 3 的规定,芯部硬度应符合表 4 的规定。
| 螺纹规格 d | M16 | M20 | M22 | M24 | M27 | M30 | |
|---|---|---|---|---|---|---|---|
| 公称应力截面积 As / mm2 | 157 | 245 | 303 | 353 | 459 | 561 | |
| 10.9 S | 拉力载荷 / kN | 163 ~ 195 | 255 ~ 304 | 315 ~ 376 | 367 ~ 438 | 477 ~ 569 | 583 ~ 696 |
| 性能等级 | 维氏硬度 | 洛氏硬度 | ||
|---|---|---|---|---|
| min | max | min | max | |
| 10.9 S | 312 HV30 | 367 HV30 | 33 HRC | 39 HRC |
2.1.3 脱碳层
螺栓的脱碳层按 GB/T 3098.1 表 3 的规定。
2.2 螺母机械性能
2.2.1 保证载荷
螺母的保证载荷应符合表 5 的规定。
| 螺纹规格 D | M16 | M20 | M22 | M24 | M27 | M30 | |
|---|---|---|---|---|---|---|---|
| 公称应力截面积 As / mm2 | 157 | 245 | 303 | 353 | 459 | 561 | |
| 保证应力 SP / MPa | 1 040 | ||||||
| 10 H | 保证载荷 (As × SP) / kN | 163 | 255 | 315 | 367 | 477 | 583 |
2.2.2 硬度
螺母的硬度应符合表 6 的规定。
| 性能等级 | 洛氏硬度 | 维氏硬度 | ||
|---|---|---|---|---|
| min | max | min | max | |
| 10 H | 98 HRB | 32 HRC | 222 HV30 | 304 HV30 |
2.3 垫圈硬度
垫圈的硬度为 329 HV30 ~ 436 HV30(35 HRC ~ 45 HRC)。
3. 连接副紧固轴力
连接副紧固轴力应符合表 7 的规定。
| 螺纹规格 | M16 | M20 | M22 | M24 | M27 | M30 | |
|---|---|---|---|---|---|---|---|
| 每批紧固轴力的平均值 / kN | 公称 | 110 | 171 | 209 | 248 | 319 | 391 |
| min | 100 | 155 | 190 | 225 | 290 | 355 | |
| max | 121 | 188 | 230 | 272 | 351 | 430 | |
| 紧固轴力标准偏差 σ ≤ / kN | 10.0 | 15.5 | 19.0 | 22.5 | 29.0 | 35.5 | |
| 螺纹规格 | M16 | M20 | M22 | M24 | M27 | M30 |
|---|---|---|---|---|---|---|
| L | 50 | 55 | 60 | 65 | 70 | 75 |
4. 螺栓、螺母的螺纹
螺纹的基本尺寸应符合 GB/T 196 对粗牙普通螺纹的规定。螺栓螺纹公差带应符合 6g (GB/T 197),螺母螺纹公差带应符合 6H (GB/T 197) 的规定。
5. 表面缺陷
- 5.1 螺栓、螺母的表面缺陷应符合 GB/T 5779.1 或 GB/T 5779.2 的规定。
- 5.2 垫圈表面不允许有裂纹、毛刺、浮锈和影响使用的凹痕、划伤。
6. 其他尺寸及形位公差
螺栓、螺母、垫圈的其他尺寸及形位公差应符合 GB/T 3103.1 或 GB/T 3103.3 有关 C 级产品的规定。
7. 表面处理
为保证连接副紧固轴力和防锈性能,螺栓、螺母和垫圈应进行表面处理(可以是相同的或不同的),并由制造者确定,经处理后的连接副紧固轴力应符合表 7 的规定。
二、试验方法
1. 试验环境温度
试验应在室温 (10 ℃ ~ 35 ℃) 下进行,但冲击试验应在 -20 ℃ ± 2 ℃ 下进行,连接副紧固轴力的仲裁试验应在 20 ℃ ± 2 ℃ 下进行。
2. 螺栓试验方法
2.1 原材料试件试验
2.1.1 基本要求:原材料拉伸试件和冲击试件应在同一根棒材上截取,并经同一热处理工艺处理。
2.1.2 拉伸试验:原材料经热处理后,按 GB/T 228 的规定制成拉伸试件。加工试件时,其直径减小量不应超过原材料直径的 25%(约为截面积的 44%),并以此确定试件直径。试验方法应符合 GB/T 228 的规定。
2.1.3 冲击试验:原材料经热处理后,按 GB/T 229 图 1 标准夏比 V 型缺口冲击试件的规定制成试件,进行低温 -20 ℃ 冲击试验。试验方法应符合 GB/T 229 的规定。
2.2 螺栓实物楔负载试验
螺栓头下置一 10° 楔垫 (见图5),在拉力试验机上将螺栓拧在带有内螺纹的专用夹具上 (≥ 1d),然后进行拉力试验。10° 楔垫尺寸及硬度应符合 GB/T 3098.1 的规定。

2.3 芯部硬度试验
试验在距螺杆末端等于一个螺纹直径的截面上、1/2半径处进行。试验方法应符合 GB/T 230.1 或 GB/T 4340.1 的规定。验收时,如有争议,以维氏硬度(HV30)试验为仲裁试验。
2.4 脱碳试验
螺栓的脱碳试验应符合 GB/T 3098.1 的规定。
3. 螺母试验方法
3.1 保证载荷试验
将螺母拧入螺纹芯棒(见图6及GB/T 3098.2),试验时夹头的移动速度不应超过 3 mm/min。对螺母施加表 10 规定的保证载荷,持续 15 s,螺母不应脱扣或破裂。当去除载荷后,应可用手将螺母旋出,或者借助扳手松开螺母(但不应超过半扣)后用手旋出。在试验中,如螺纹芯棒损坏,则该试验作废。
螺纹芯棒的硬度应 ≥ 45 HRC,其螺纹公差带为 5h6g,但大径应控制在 6g 公差带靠近下限的 1/4 的范围内。
3.2 硬度试验
常规检查,螺母硬度试验应在支承面上进行,并取间隔为 120° 的三点平均值作为该螺母的硬度值。试验方法应符合 GB/T 230.1 或 GB/T 4340.1 的规定。验收时,如有争议,应在通过螺母轴心线的纵向截面上,并尽量靠近螺纹大径处进行硬度试验。维氏硬度(HV30)试验为仲裁试验。
4. 垫圈硬度试验
垫圈硬度试验应在支承面上进行。试验方法按 GB/T 230.1 或 GB/T 4340.1 的规定。验收时,如有争议,以维氏硬度(HV30)试验为仲裁试验。
5. 连接副紧固轴力试验
- 连接副的紧固轴力试验在轴力计(或测力环)上进行,每一连接副(一个螺栓、一个螺母和一个垫圈)只能试验一次,不得重复使用。
- 连接副轴力用轴力计(或测力环)测定,其示值相对误差的绝对值不得大于测试轴力值的 2%。轴力计的最小示值应在 1 kN 以下。
- 组装连接副时,垫圈有倒角的一侧应朝向螺母支承面。试验时,垫圈不得转动,否则该试验无效。
- 连接副的紧固轴力值以螺栓梅花头被拧断时轴力计(或测力环)所记录的峰值为测定值。
- 进行连接副紧固轴力试验时,应同时记录环境温度。试验所用的机具、仪表及连接副均应放置在该环境内至少 2 h 以上。

D0 按 GB/T 5277 对中等装配的规定。
三、检验规则
1. 出厂检验
出厂检验按批进行。同一材料、炉号、螺纹规格、长度(当螺栓长度≤100 mm时,长度相差≤15 mm;螺栓长度>100 mm时,长度相差≤20 mm,可视为同一长度)、机械加工、热处理工艺及表面处理工艺的螺栓为同批;同一材料、炉号、螺纹规格、机械加工、热处理工艺及表面处理工艺的螺母为同批;同一材料、炉号、规格、机械加工、热处理工艺及表面处理工艺的垫圈为同批。分别由同批螺栓、螺母及垫圈组成的连接副为同批连接副。
同批钢结构用扭剪型高强度螺栓连接副的最大数量为 3 000 套。
2. 连接副紧固轴力的检验
连接副紧固轴力的检验按批抽取 8 套,8 套连接副的紧固轴力平均值及标准偏差均应符合表 7 的规定。
3. 机械性能与尺寸外观检验
螺栓楔负载、螺母保证载荷、螺母硬度和垫圈硬度的检验按批抽取,样本大小 n = 8,合格判定数 Ac = 0。螺栓、螺母、垫圈的尺寸、外观及表面缺陷的检验抽样方案应符合 GB/T 90.1 的规定。
4. 质量异议与裁决
用户对产品质量有异议时,在正常运输和保管条件下,应在产品出厂之日起 6 个月内向供货方提出。如有争议,双方按本标准要求进行复验裁决。
四、标志与包装
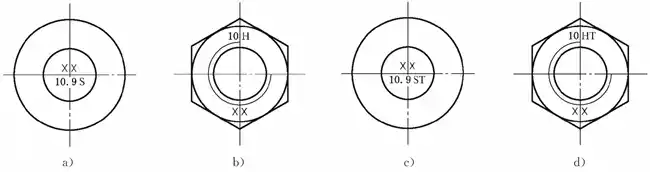
- 1. 螺栓应在头部顶面或球面用凸字制出性能等级和制造者的识别标志。其中,“·”可以省略;字母 S 表示钢结构用高强度螺栓;×× 为制造者的识别标志。
- 2. 螺母应在顶面用凹字制出性能等级和制造者的识别标志。其中,字母 H 表示钢结构用高强度大六角螺母;×× 为制造者的识别标志。
- 3. 螺栓和螺母使用表 1 以外的材料时,应在螺栓及螺母产品上增加标志 T。
4. 制造者应以批为单位提供产品质量检验报告证书,内容如下:
- 批号、规格和数量
- 材料牌号、炉号、化学成分
- 材料试件机械性能试验数据
- 螺栓、螺母和垫圈机械性能试验数据
- 连接副紧固轴力平均值、标准偏差和测试环境温度
- 出厂日期


