


在选型或安装螺钉时,很多人都会觉得:螺钉越长、直径越大,连接就一定越牢固。但在实际机械设计中,紧固件并不是简单追求“更大”。合理的尺寸、正确的结构设计以及规范的安装方式,才是决定连接是否可靠的要素。下面介绍几个常见误区。
一、螺钉越长,连接越牢固?
很多人认为,螺钉拧入越深,连接强度就越高。实际上,螺纹连接存在一个重要参数——有效旋合长度,也就是螺钉与螺纹孔实际参与承载的长度。
1. 旋合长度并非越长越好
如果旋合长度不足,螺纹承载面积不够,容易出现滑丝、螺纹损坏等问题。但如果超过合理范围,继续增加螺纹长度,提升效果非常有限,反而可能增加:
- 螺纹加工成本;
- 孔加工难度;
- 装配过程中的干涉风险。
因此,在设计中通常根据材料强度、螺纹规格和受力情况确定合适的旋合长度,而不是盲目增加深度。
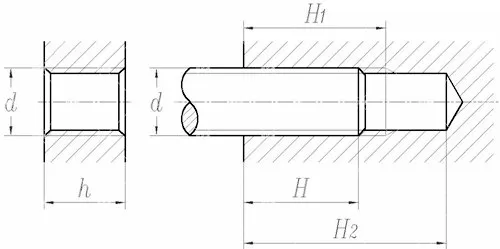
2. 盲孔安装需要特别注意
对于盲孔连接,除了有效螺纹长度外,还需要考虑:
- 钻孔尖端空间;
- 退刀空间;
- 螺钉底部与孔底的间隙。
如果螺钉长度超过实际可用深度,可能出现“顶底”现象:螺钉还没有夹紧零件,底部已经接触孔底,继续拧紧可能导致螺纹损坏甚至零件变形。
表1:粗牙螺栓、螺钉的拧入深度、攻丝深度和钻孔深度
| 公称直径d | 钢和青铜 | |||
|---|---|---|---|---|
| 通孔 | 不通孔 | |||
| 拧入深度h | 拧入深度H | 攻螺纹深度H₁ | 钻孔深度H₂ | |
| 3 | 4 | 3 | 4 | 7 |
| 4 | 5.5 | 4 | 5.5 | 9 |
| 5 | 7 | 5 | 7 | 11 |
| 6 | 8 | 6 | 8 | 13 |
| 8 | 10 | 8 | 10 | 16 |
| 10 | 12 | 10 | 13 | 20 |
| 12 | 15 | 12 | 15 | 24 |
| 16 | 20 | 16 | 20 | 30 |
| 20 | 25 | 20 | 24 | 36 |
| 24 | 30 | 24 | 30 | 44 |
| 30 | 36 | 30 | 36 | 52 |
| 36 | 45 | 36 | 44 | 62 |
| 42 | 50 | 42 | 50 | 72 |
| 48 | 60 | 48 | 58 | 82 |
二、螺钉越粗,连接越牢固?
螺钉直径增加,通常意味着承载能力提高,但并不代表越粗越合理。
1. 直径过小,容易失效
如果紧固件尺寸过小,在较大载荷或反复拆装环境下,可能出现:
- 螺钉断裂;
- 螺纹损坏;
- 连接失效。
2. 盲目加粗,同样是不合理设计
机械设计讲究匹配:受力大的位置提高强度,受力小的位置避免过度设计。如果连接载荷并不大,却选择过大的螺钉,会增加:
- 材料成本;
- 产品重量;
- 加工难度。
优秀的设计不是使用最大的紧固件,而是在安全、成本和可靠性之间取得平衡。
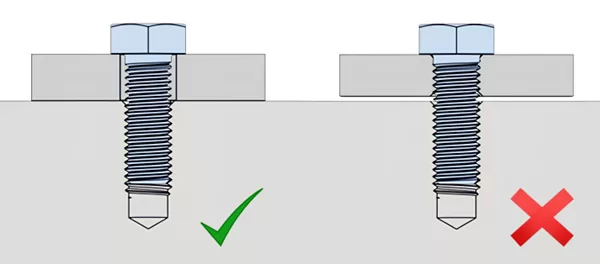
三、两个零件都设计成螺纹孔,真的更牢吗?
假设两个零件 A、B 都加工螺纹孔,螺钉同时旋入两个零件,看似增加了连接强度,但实际上容易带来装配问题。由于两个螺纹孔之间存在位置误差,螺钉无法自由调整位置,可能导致:
- 两个零件无法完全贴合;
- 连接面产生间隙;
- 夹紧效果下降。
因此,在大多数螺钉连接结构中,推荐采用:一个零件设置光孔,另一个零件设置螺纹孔。螺钉穿过光孔后,与螺纹孔啮合,通过预紧力将两个零件可靠夹紧。
四、软材料上直接攻丝,长期可靠吗?
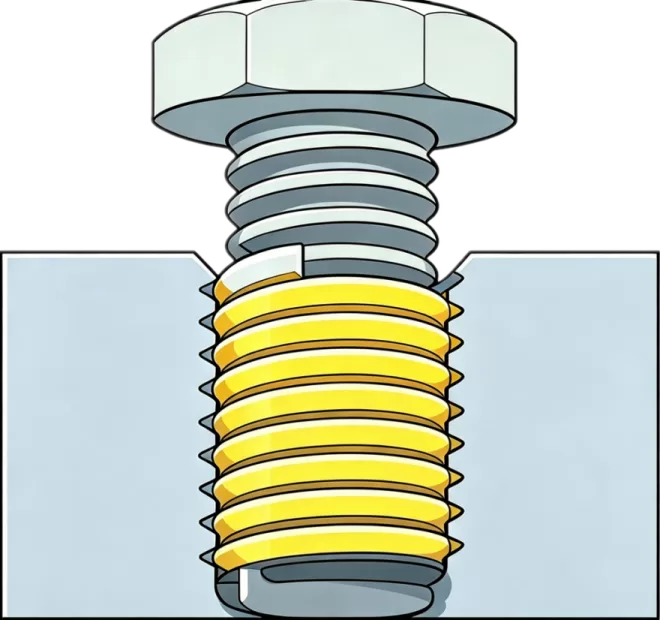
铝合金、塑料等材料由于强度和耐磨性低,在某些场合直接加工螺纹并不一定适合。尤其是在:
- 需要频繁拆装的位置;
- 承受较大载荷的位置;
- 钢制螺钉与软材料配合的位置。
长期使用后,母材螺纹可能出现磨损、变形甚至滑丝。这类情况下,可以根据实际需求采用:
- 钢丝螺套;
- 螺纹套;
- 金属嵌件。
通过提高螺纹区域的耐磨性和强度,提升连接寿命。
五、真正决定连接可靠性的因素是什么?
螺钉连接是否牢固,并不只取决于长度和直径,更关键的是以下因素。
1. 合理的预紧力
螺钉安装后的夹紧力,是保证连接可靠的重要因素。预紧力不足,可能导致:
- 零件松动;
- 接触面发生滑移。
预紧力过大,则可能造成:
- 螺钉损坏;
- 螺纹失效;
- 零件变形。
因此,在重要连接中,应根据要求控制安装扭矩或采用相应检测方法。
2. 细节工艺影响装配质量
例如螺纹孔入口倒角。合理倒角可以:
- 方便螺钉导入;
- 减少装配损伤;
- 提高螺纹使用寿命。
这些看似简单的加工细节,往往直接影响最终装配效果。
结语
紧固件设计并不是简单追求“更长、更粗”。可靠的连接来自于:
- 合理的螺纹旋合长度;
- 正确的孔结构设计;
- 合适的材料匹配;
- 规范的安装方法。
以上就是本文的主要内容,理解这些基础设计原则,不仅能避免错误选型,也能更准确地向客户提供解决方案。