


在机械加工和紧固件采购中,许多人有一个根深蒂固的印象:
- 只要听到 “CNC精密车削” 或 “机加工”,就觉得工艺更高级、质量更可靠;
- 而提起 “冷滚轧” 或 “搓丝”,就觉得它不过是低成本、大批量的普通冲压工艺。
事实上,在承受重载、交变振动等工况中,滚轧螺纹的综合力学性能和疲劳寿命往往远超切削螺纹。
那为什么滚轧螺纹反而能胜过切削螺纹呢?我们不妨从微观机理到应用场景逐层剖开。
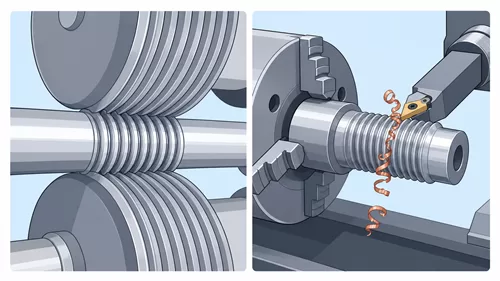
一、成型机理
要理解两种螺纹的区别,核心在于观察金属材料在成型时的内部变化。
1. 切削螺纹
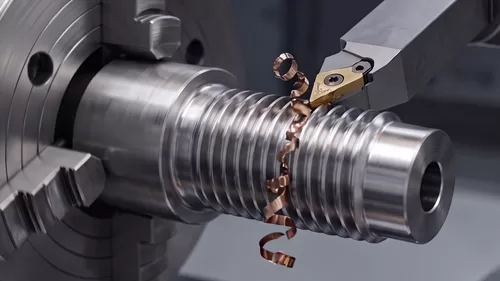
无论采用车削、铣削还是丝锥攻丝,本质都是用硬质刀具将多余金属逐层剥离。
这种方式尺寸调节灵活、加工自由度极高,但被切断的晶界在螺纹根部裸露,极易形成微观刀痕与应力集中区,一旦遭遇长期交变载荷,这些应力集中点就会成为疲劳裂纹的温床。
2. 滚轧螺纹
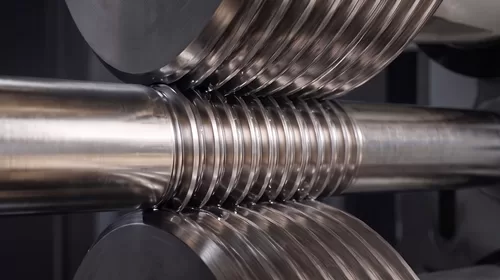
滚轧螺纹不去除任何材料,而是依靠滚丝轮或搓丝板施加的巨大挤压力,迫使金属在外力作用下沿着模具槽形发生塑性流动,挤压出螺牙。
这一过程带来的力学优势:
- 金属纤维流线完整:晶粒组织未被切断,紧密贴合牙型轮廓分布,从根本上消除了内部流线缺口。
- 表层冷作硬化与晶粒致密化:冷挤压使表层金属组织发生致密形变,硬度与抗拉强度明显提升。
- 引入有利的残余压应力:表层挤压成型后留下的残余压应力,能有效抵消工件服役时承受的外加拉应力,显著推迟疲劳裂纹的萌生。
二、滚轧的局限与切削的不可替代性
虽然滚轧在强度上占尽优势,但并不意味着可以替代切削工艺。
1. 滚轧的工艺门槛
- 极度依赖材料的延伸率。高脆性材料(如部分铸铁、高硬度特种合金)在滚轧时极易开裂。
- 必须依赖昂贵的专用模具,小批量试制、非标开发或尺寸多变的单件加工,开模成本将难以摊薄。
- 受限于设备吨位与模具行程,特大直径螺栓及深孔内螺纹通常难以滚轧成型。
2. 切削螺纹:“极高精度”与“全能适应性”
- 追求极致配合公差与螺距精度:在数控机床传动丝杠、精密测量机构等不需要承受高频冲击、但对形位公差要求极苛刻的部件上,精密车削与螺纹磨削依然是绝对主力。
- 研发打样与异形结构:无需模具准备,通过调整数控程序即可随心加工各种非标牙型、超大螺距及特殊几何结构,是新产品开发和单件制造的最优解。
三、工艺选型参考
| 评估维度 | 切削螺纹(减材加工) | 滚轧螺纹(塑性流动) |
|---|---|---|
| 金属流线 | 被刀具切断,牙根处存在微观缺口 | 沿螺纹轮廓连续分布,组织致密 |
| 表层应力 | 易产生残余拉应力与应力集中 | 形成深层残余压应力与加工硬化层 |
| 抗疲劳 | 基础水准,交变载荷下敏感 | 大幅提升,抗振动与抗疲劳极佳 |
| 表面粗糙度 | 依赖刀具磨损状态与切削参数 | 经模具冷压光,致密平整 |
| 加工精度 | 极高(配合磨削可达微米级公差) | 满足常规及高精度紧固标准 |
| 可用材料 | 广泛(软质、高硬、高脆材质均可) | 必须具备良好的塑性与延展率 |
| 经济性 | 适合单件试制、研发打样与非标小批量 | 适合中大批量连续量产,无材料损耗 |
| 典型场景 | 传动丝杠、精密调节件、非标样件 | 高强紧固件、汽车底盘件、风电螺栓 |
结语
综上所述,并没有哪一种工艺能在所有场景下全面胜出:
- 如果工况关注的是 微米级的传动精度、非标多变的几何尺寸以及小批量灵活制造,切削螺纹始终是不二之选;
- 而当面对 高承载、强振动、长期交变载荷与规模化一致性 的要求时,滚轧螺纹展现出的力学完整性与可靠性无可比拟。